Laser Cladding – the Häuser process
The Häuser process is a proprietary laser–powder coating technology (laser cladding) developed by Häuser & Co GmbH.
A laser beam is used to melt the powder-based coating material – typically INCONEL™ 625 or 686 – directly onto the component surface. The resulting metallurgical bond with the base material prevents subsequent coating failure caused by undercutting or delamination. Across the entire layer thickness, the coating exhibits a very high degree of homogeneity and purity of the specified alloy. The dilution effects and contamination of the coating material with elements from the base material, which are well known from conventional welding processes, occur only to a minimal extent.
- Coatings produced using the Häuser process exhibit a significantly more homogeneous and smoother surface finish.
Häuser-Verfahren
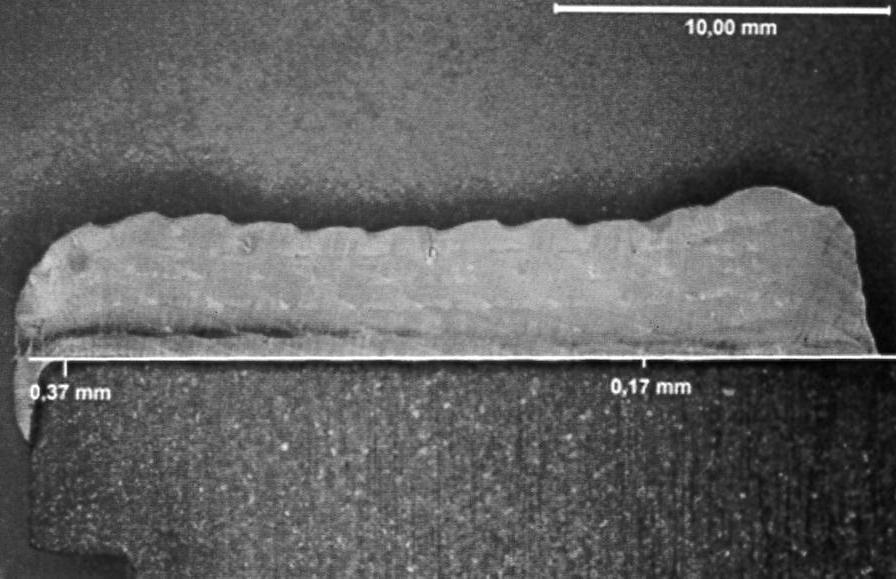
Beim Häuser-Verfahren erfüllt bereits eine einlagige Beschichtung die Anforderungen an Reinheit und (Wirk-) Schichtstärke.
Auftrag-Schweißen
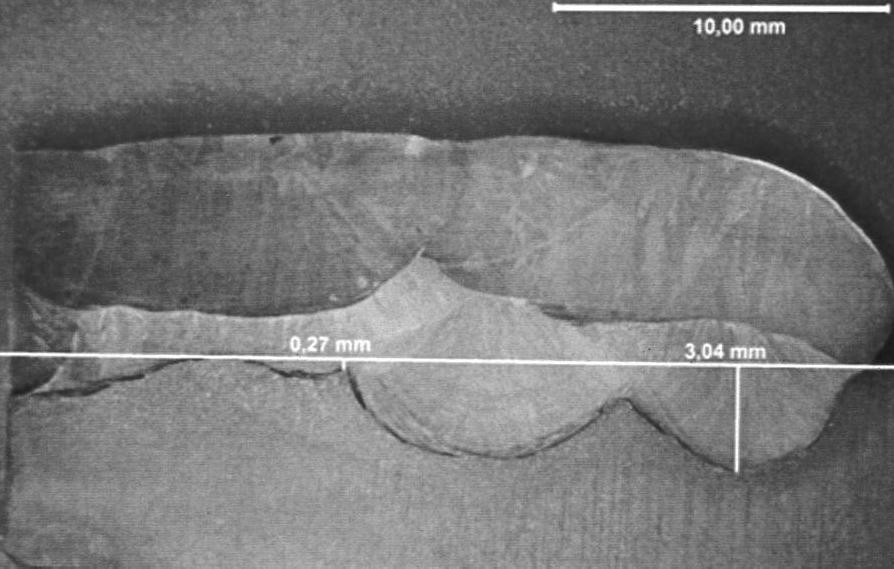
Beim herkömmlichen Auftragschweißen muss infolge der Aufmischung eine zweite „reine“ Schutzschicht in einem zusätzlichen Arbeitsgang aufgebracht werden.
LaserCladding vs. Schweißplattierung
LaserCladding mit InconelTM – Basis bietet alle schweiß- und bearbeitungstechnischen Eigenschaften konventionell schweißplattierter Membranwände, so dass eine vollständige Kompatibilität gewährleistet ist. Schichten können überlappend geschweißt, Anker und Stifte aufgebracht, sowie Beschädigungen vor Ort repariert werden – ohne zusätzliche Qualifikationen für das Montagepersonal. Vorteile wie reduzierte Nebenzeiten und Materialverbrauch senken Aufwand und Kosten der Schweißnahtvorbereitung um bis zu 30 %, was LaserCladding wirtschaftlich attraktiv macht.
| LaserCladding | Schweißplattierung | |
| Verfahren | Thermisches Spritzen | Schweißen |
| Ausführung | Nur in der Werkstatt | In der Werkstatt und Vor-Ort |
| Kühlung erforderlich | Keine Kühlung notwendig, da der Wärmeeintrag sehr gering ist. | Wasserkühlung der Rohre aus Qualitätsgründen zwingend erforderlich |
| Abreinigung | Glasperlen / Strahlmittel | Glasperlen / Strahlmittel |
| Beschichtung | einlagig 0,5 bis 1mm; Standarddicke: 1mm | einlagig oder mehrlagig 0,8 bis 2,4mm; Standarddicke: 2mm |
| Eisengehalt | Bei 0,5mm <= 3% | Bei 0,8mm < 8% |
| Stärke der Aufmischzone | ca. 0,15 – 0,3mm | ca. 0,4 – 0,9mm |
| Montagehandling | LaserCladding-Schichten können wie schweißplattierte Schichten bearbeitet werden. Kombination von LaserCladding und (Hand-)Schweißung vor Ort problemlos möglich. | Schweißtechnische Montage vor Ort problemlos möglich. |
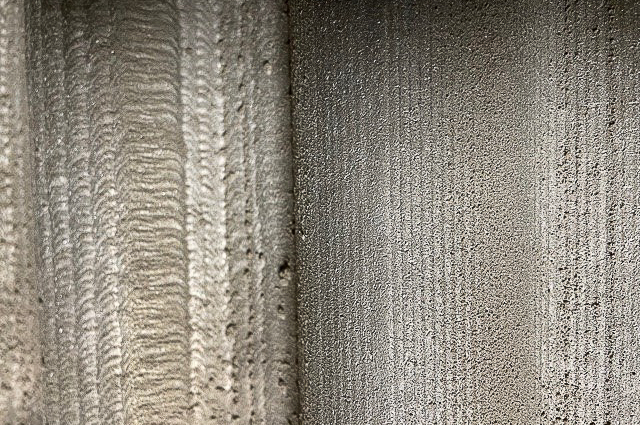
| Oberflächenstruktur | Linienartige Struktur Linien überlappen einander | Schuppige Struktur Schweißlagen überlappen einander |
Technologie im Detail: Das Laserspritzverfahren erklärt
Das Laserspritzverfahren ist das jüngste Mitglied in der Familie der Thermischen Spritzverfahren. Als Energiequelle wird anstatt einer Flamme, eines Plasmas oder eines elektrischen Stromes die Kraft des Lichts genutzt, um einen pulverförmig vorliegenden Werkstoff aufzuschmelzen und metallurgisch mit der Bauteiloberfläche zu verbinden.
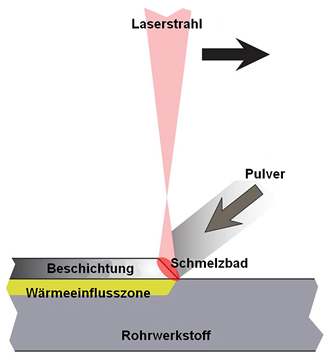
Mit Hilfe einer speziellen Optik wird ein Laserstrahl erzeugt, um pulverförmige Werkstoffe und Werkstofflegierungen im Moment des Auftreffens miteinander und auf eine Bauteiloberfläche aufzuschmelzen sowie die geschmolzenen Pulverpartikel metallurgisch mit der Oberfläche zu verbinden. Durch eine speziell entwickelte Prozesssteuerung wird der Aufschmelzvorgang kontinuierlich überwacht und die für einen optimalen Schmelzverbund notwendige Energie im Millisekundentakt angepasst. Der entstehende Verbund ist einer herkömmlichen schweißtechnischen Verbindung ähnlich, weist jedoch einige signifikante Vorteile auf: Auf Grund des kontinuierlichen Prozesses und der Prozesssteuerung kann die eingebrachte Wärmeenergie minimiert werden, ohne die Gefahr von Bindefehlern zwischen Schicht und Substrat. Infolge der stark reduzierten Aufschmelzzone entsteht eine sehr viel geringere Aufmischung und Durchmischung des Schichtwerkstoffes mit (Fe-)Bestandteilen aus dem Bauteil – die lasergespritzte Schicht ist somit sehr viel reiner und homogener im Aufbau als eine herkömmlich geschweißte Schicht. Dieser Vorteil kann bei Korrosionsschutzschichten genutzt werden, um die Schichtdicke bei gleicher Korrosionsbeständigkeit gegenüber Schweißplattierungen drastisch zu verringern. Da der Prozess automatisiert abläuft, ist zudem eine sehr hohe Prozessreliabilität gegeben.
Fa. Häuser setzt das Laserspritzverfahren zur Beschichtung und Reparatur von unterschiedlichsten Bauteilen ein. Im Bereich des Kesselbaus werden Membranwände mit Werkstoff “Inconel 625” oder “Hastelloy C” als Alternative zur herkömmlichen Auftragschweißung beschichtet, in der maritimen Technik können Bauteile aus temperatursensiblen Duplex-Werkstoffen mit Nickel- oder Kobalt-Basis-Legierungen beschichtet werden und in der Armaturentechnik ermöglicht die Laserspritztechnik die Wiederaufarbeitung und Reparatur verschlissener Bauteile, wie z.B. Spindeln, Buchsen, Dichtplatten etc.